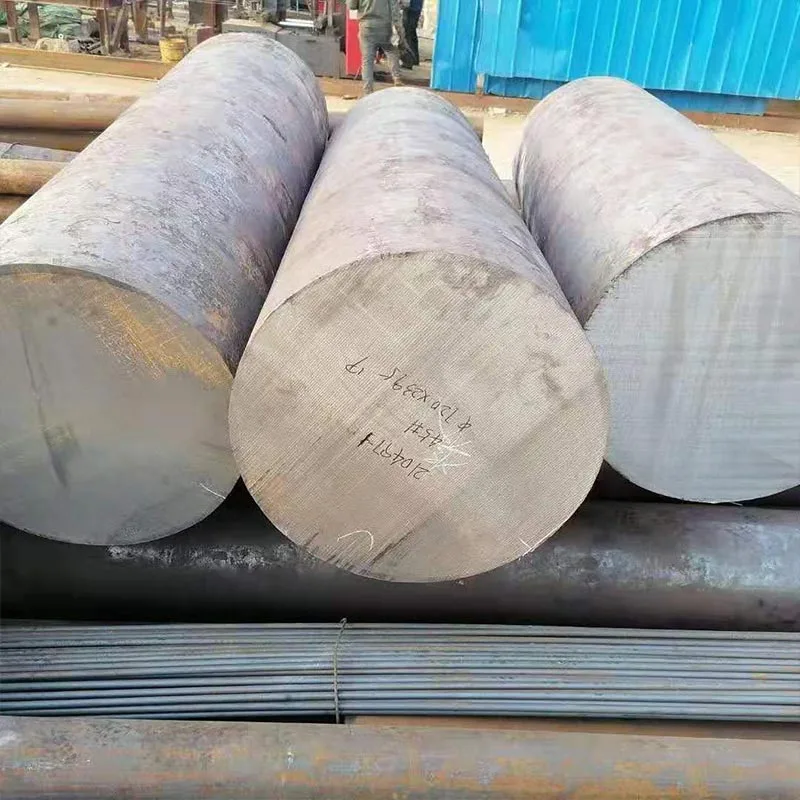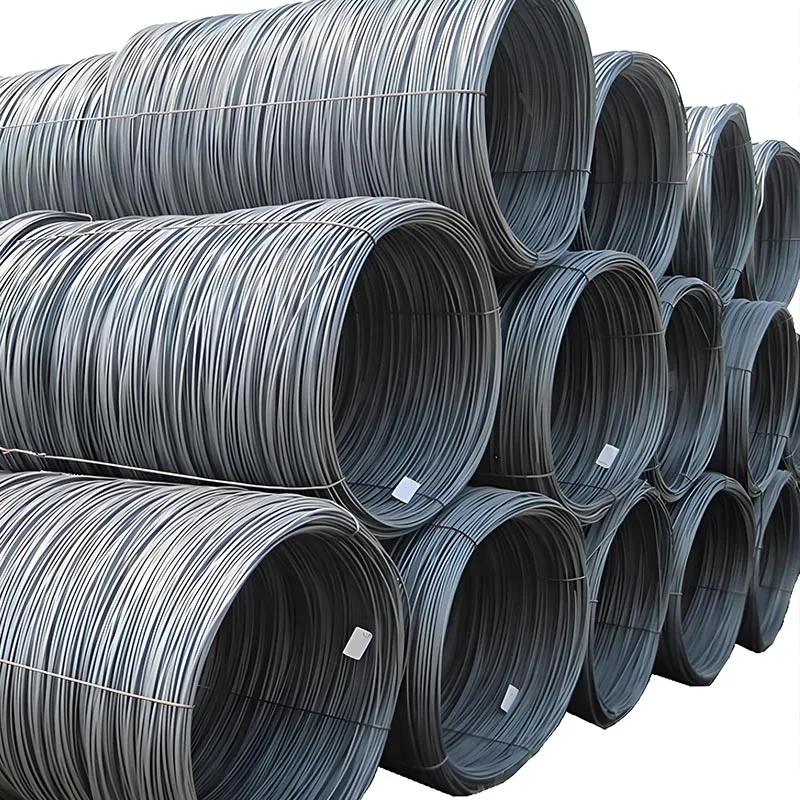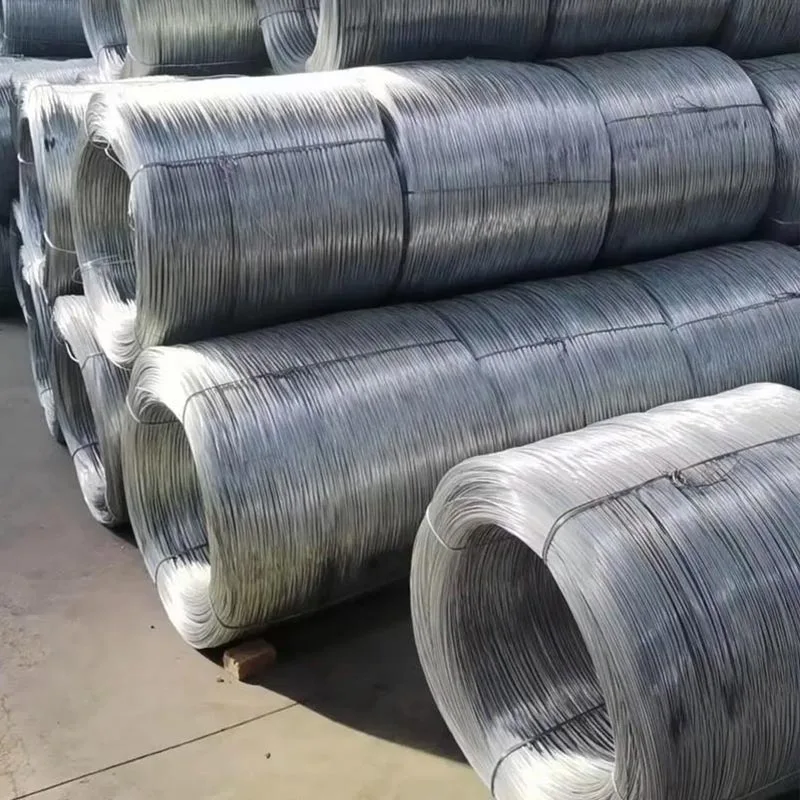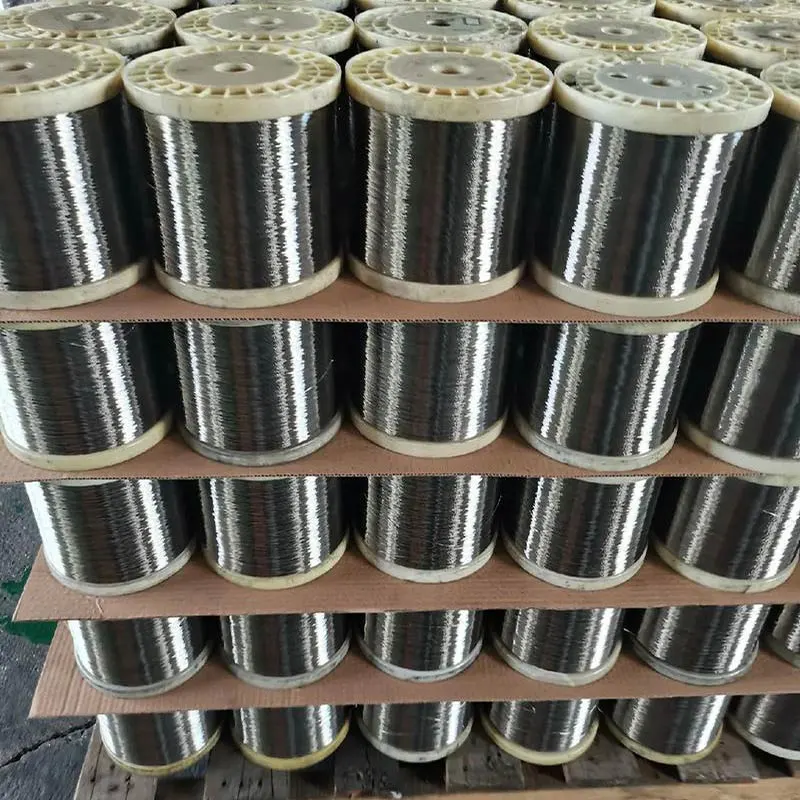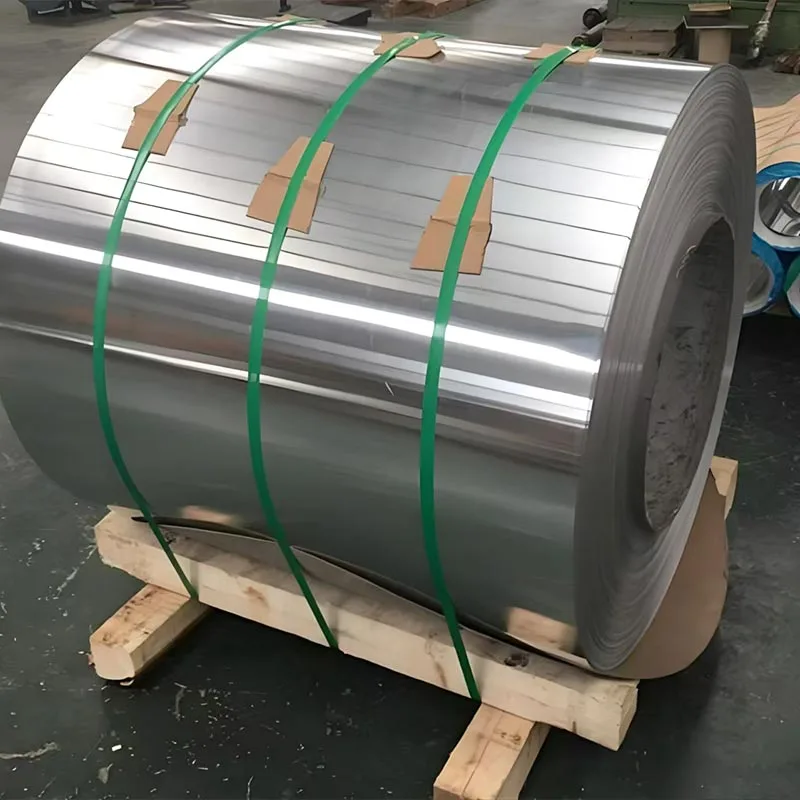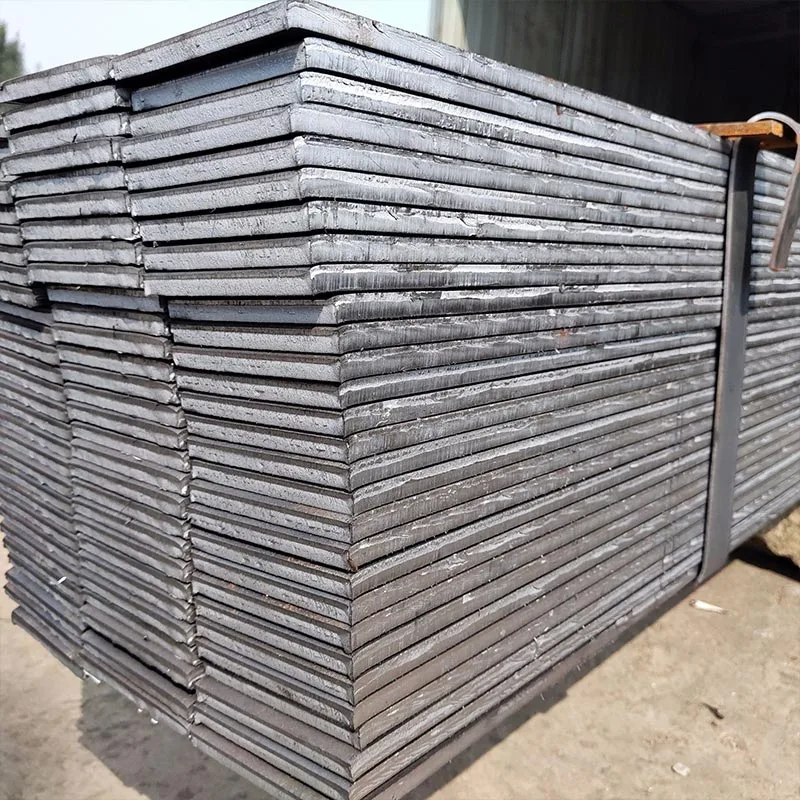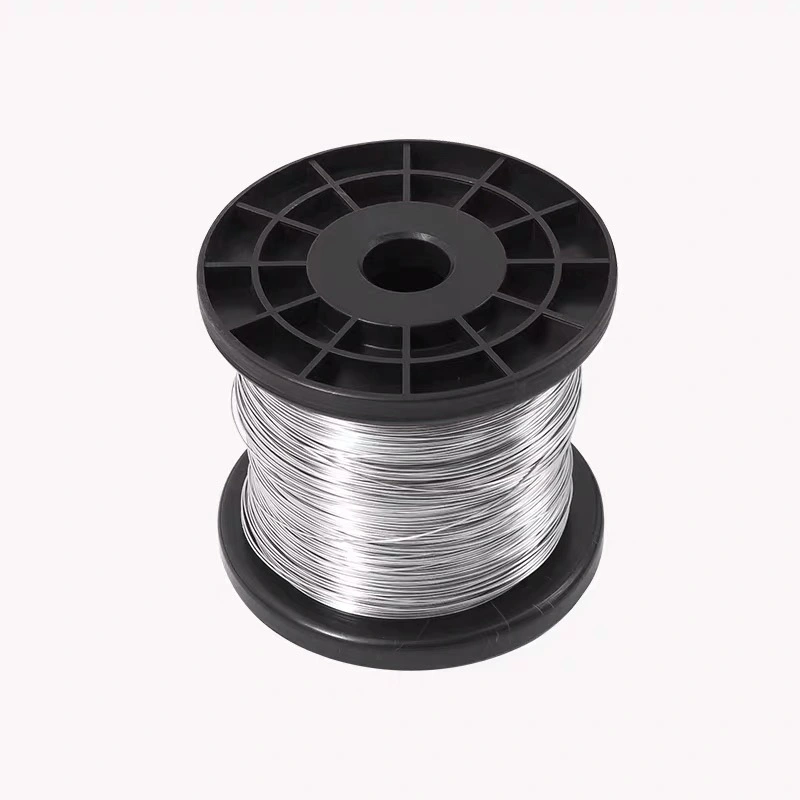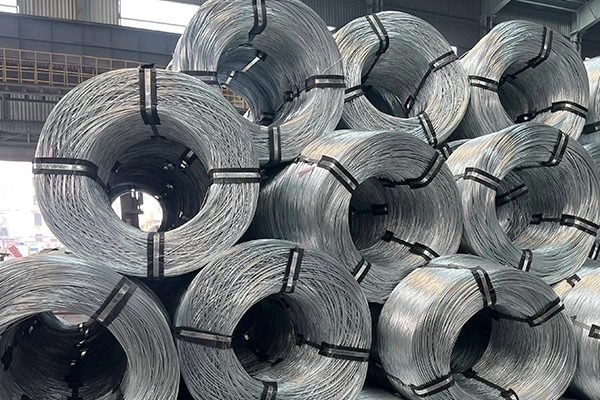
Les fils et tiges d'acier sont des produits en acier longs fabriqués par laminage à chaud, étirage à froid ou une combinaison des deux procédés. Le fil machine a généralement un diamètre compris entre 5,5 mm et 16 mm et est livré sous forme de bobine. Il sert de matière première pour le fil tréfilé, les attaches, les ressorts, les consommables de soudage, les treillis de renfort et de nombreux autres produits. Le fil d'acier étiré est produit en tirant du fil machine à travers une série de matrices pour obtenir des diamètres plus petits, des tolérances plus strictes et une résistance à la traction plus élevée.ACIER YSfournit à la fois du fil machine laminé à chaud et du fil d'acier étiré à froid pour couvrir un large éventail d'exigences industrielles.
La qualité dans cette catégorie est définie par la composition chimique, l’état de surface, la cohérence dimensionnelle et le comportement mécanique. Pour les acheteurs, il est essentiel de spécifier la bonne qualité et le bon itinéraire de transformation pour éviter les échecs de production et garantir les performances en aval. YS STEEL maintient une traçabilité complète depuis la fusion jusqu'à la bobine finie, permettant aux clients de recevoir des matériaux cohérents lot après lot.
Le portefeuille de produits d'YS STEEL couvre le fil machine en acier à faible, moyenne teneur en carbone, à haute teneur en carbone et allié, ainsi que le fil étiré à froid dans de multiples finitions. La liste suivante résume les principaux paramètres d’approvisionnement :
Le tableau ci-dessous répertorie une gamme de spécifications typiques pour les produits de fil et de tige en acier YS STEEL. Les valeurs réelles peuvent être ajustées en fonction de la norme ou de l'application demandée. YS STEEL travaille avec ses clients pour répondre à des exigences chimiques et mécaniques spécifiques.
| Paramètre | Fil machine à faible teneur en carbone | Fil machine en carbone moyen | Fil machine à haute teneur en carbone | Fil étiré à froid |
|---|---|---|---|---|
| Plage de diamètre | 5,5 à 16,0 mm | 5,5 à 14,0 mm | 5,5 à 13,0 mm | 0,15 – 8,0 mm |
| Teneur en carbone | 0,05% – 0,15% | 0,20% – 0,45% | 0,60% – 0,85% | 0,05% – 0,85% |
| Résistance à la traction | 320 – 480 MPa | 480 – 800 MPa | 800 – 1 250 MPa | 450 – 2 200 MPa |
| Limite d'élasticité | 180 – 300 MPa | 280 – 550 MPa | 500 – 900 MPa | 350 – 1 800 MPa |
| Élongation | ≥25% | ≥15% | ≥ 8% | ≥ 2% – 15% selon le diamètre |
| Rugosité de la surface | ≤ 25 µm | ≤ 25 µm | ≤ 20 µm | ≤ 5 µm pour une finition brillante |
| Poids de la bobine | 1 500 – 2 500 kg | 1 500 – 2 200 kg | 1 200 – 2 000 kg | 10 à 1 000 kg |
| Conformité aux normes | ASTM A510, JIS G3505, GB/T 701 | ASTM A510, JIS G4051, GB/T 4354 | ASTM A510, JIS G3502, GB/T 4354 | ASTM A227, JIS G3521, GB/T 4357 |
Les performances mécaniques sont un facteur de sélection critique pour les fils et tiges en acier. YS STEEL effectue des tests de traction, des tests de dureté et des analyses de microstructure sur chaque lot de production. Le tableau suivant donne les valeurs mécaniques typiques par condition de traitement :
| Condition | Résistance à la traction (MPa) | Limite d'élasticité (MPa) | Allongement (%) | Dureté (HRC) |
|---|---|---|---|---|
| Laminé à chaud à faible teneur en carbone | 320 – 420 | 180 – 260 | 28 – 35 | ≤ 10 |
| Haute teneur en carbone laminé à chaud | 800 – 1 050 | 500 – 650 | 10 – 16 | 18 – 25 |
| Fil recuit | 400 – 650 | 220 – 380 | 18 – 28 | ≤ 15 |
| Fil brillant étiré à froid | 750 – 1 400 | 550 – 1 100 | 5 – 15 | 20 – 30 |
| Fil trempé à l'huile | 1 300 – 2 200 | 1 100 – 1 900 | 2 – 6 | 35 – 50 |
Les tolérances dimensionnelles sont contrôlées en fonction du diamètre. Pour le fil machine, la tolérance de diamètre standard est de ±0,15 mm, tandis qu'une tolérance étroite peut atteindre ±0,08 mm. Pour le fil tréfilé, le tréfilage de précision atteint des tolérances allant jusqu'à ±0,005 mm pour les diamètres supérieurs à 1,0 mm. YS STEEL offre un contrôle d'arrondi à moins de 0,05 mm pour la plupart des produits étirés, ce qui est essentiel pour le formage à grande vitesse et la production de ressorts.
ACIER YS offre plusieurs conditions de surface pour prendre en charge les processus en aval tels que la frappe à froid, le tréfilage, l'enroulement de ressorts et le soudage. Une finition de surface correcte réduit l'usure de la matrice, améliore la capture du lubrifiant et garantit des produits finaux propres.
ACIER YS contrôle l'ensemble du processus de production de fils et de barres d'acier, à partir de billettes de haute qualité. Le processus commence avec des billettes d’acier qualifiées provenant d’aciéries intégrées ou de fournisseurs partenaires d’YS STEEL. Les billettes sont chauffées à environ 1 050-1 200 °C dans un four à poutres mobiles, puis laminées dans un laminoir à fil machine continu à grande vitesse. Le refroidissement contrôlé sur un convoyeur Stelmor ajuste la microstructure aux propriétés mécaniques requises.
Pour le fil tréfilé, le fil machine laminé à chaud subit d'abord un décalaminage mécanique et un décapage. Il est ensuite étiré à travers des matrices en carbure de tungstène ou en diamant avec une lubrification appropriée. Plusieurs passes réduisent progressivement le diamètre et augmentent la résistance à la traction. Le recuit intermédiaire est appliqué pour de très petits diamètres ou lorsqu'une ductilité élevée est requise. YS STEEL utilise des tests par courants de Foucault en ligne, des jauges de diamètre laser et des systèmes d'inspection de surface pour détecter les fissures, les recouvrements et les écarts dimensionnels.
Chaque serpentin porte un numéro de chaleur et un numéro de lot uniques. Les certificats d'essai sont fournis conformément à la norme EN 10204 3.1 ou 3.2, comprenant la composition chimique, les résultats de traction, les contrôles dimensionnels et les rapports sur l'état de surface. YS STEEL prend également en charge l'inspection par des tiers par SGS, BV ou des inspecteurs désignés par le client.
Les fils et barres d'acier de YS STEEL sont utilisés dans des secteurs exigeants où la cohérence et la traçabilité ne sont pas négociables. Les applications clés incluent :
Un emballage approprié protège le fil et la tige d'acier pendant le transport et le stockage. YS STEEL utilise un emballage d'usine standard avec chaque bobine étroitement liée par des sangles en acier ou des bandes métalliques. Pour les expéditions à l’exportation, les bobines sont enveloppées de papier antirouille et d’un film plastique, puis fixées sur des palettes ou en paquets. Les détails typiques de l’emballage sont répertoriés ci-dessous :
Quelle est la différence entre le fil d’acier et le fil machine en acier ?
Le fil machine en acier est un produit semi-fini laminé à chaud, généralement d'un diamètre de 5,5 mm à 16 mm, livré sous forme de bobine. Il a une surface calcaire et est destiné à un traitement ultérieur. Le fil d'acier est produit par étirage à froid du fil machine à travers des matrices, réduisant ainsi le diamètre et améliorant la résistance à la traction, la précision dimensionnelle et la finition de surface. YS STEEL fournit les deux produits et peut recommander la forme la plus appropriée en fonction de votre application finale, de votre capacité d'étirage et de votre équipement de formage.
Quelle nuance d'acier dois-je choisir pour les fixations frappées à froid ?
Pour la production standard de frappe à froid et de fixations, les qualités à faible teneur en carbone telles que SAE 1006, SAE 1008 et SAE 1018 sont largement utilisées car elles offrent une bonne formabilité et une résistance suffisante après écrouissage. Pour les fixations à résistance plus élevée, des qualités moyennes de carbone ou d'alliage comme SAE 1035, SAE 1045 ou des aciers traités au bore peuvent être nécessaires. YS STEEL fournit du fil machine enduit de phosphate et du fil recuit spécialement conçus pour la frappe à froid. Le choix dépend de la classe de fixation finale, de la résistance à la traction requise et de la complexité du processus de formage.
Comment la finition de surface affecte-t-elle les performances de tréfilage ?
La finition de surface influence directement la lubrification, la durée de vie de la matrice et la vitesse d'emboutissage. La calamine laminée à chaud doit être éliminée par décapage ou décapage mécanique avant étirage. Les surfaces phosphatées créent une couche microporeuse qui retient le lubrifiant, réduisant ainsi la friction et l'usure de la matrice. YS STEEL recommande le fil machine enduit de phosphate pour les opérations sévères d'étirage à froid et la finition étirée brillante pour les produits finaux qui nécessitent une surface propre et lisse. Une mauvaise préparation de la surface peut entraîner des cassures, des rayures de surface et des propriétés mécaniques incohérentes.
Quel poids de bobine dois-je spécifier pour ma ligne de production ?
Le poids de la bobine affecte la productivité et la fréquence de changement. Les bobines plus grandes réduisent les temps d'arrêt et sont préférées dans les lignes de dessin ou de cap à grande vitesse. Cependant, certains équipements ou systèmes de déroulement plus anciens ne peuvent pas traiter des bobines de plus de 1 500 kg. YS STEEL propose des poids de bobines de 500 kg à 2 500 kg pour le fil machine et de 10 kg à 1 000 kg pour le fil tréfilé. Nous pouvons également fournir des bobines ou des bobines compactes pour les machines de soudage automatique et les machines à ressorts. Il est préférable de confirmer votre capacité de déroulement et la compatibilité du diamètre intérieur avant de commander.
ACIER YS peut-il fournir des fils et des tiges d'acier conformément aux normes JIS, ASTM ou GB ?
Oui. YS STEEL produit régulièrement conformément aux normes internationales telles que ASTM A510, ASTM A227, JIS G3505, JIS G3502, JIS G3521, GB/T 701, GB/T 4354 et ISO 16120. Nous fournissons également des matériaux conformes aux normes EN lorsque cela est nécessaire. En plus des spécifications standard, YS STEEL peut produire des nuances personnalisées avec une composition chimique contrôlée, une plage de traction restreinte ou des exigences de revêtement spécifiques. Des certificats de test sont délivrés pour chaque chaleur et lot afin de vérifier la pleine conformité à la norme demandée.